Pellin valmistuksessa CNC-laserleikkauskone on käytännöllisin tapa muuttaa litteät levyt valmiiksi osiksi erittäin tarkasti, mutta oikea järjestelmä ei ole se, jolla on suurin teho - se sopii materiaaliseokseen, paksuusalueeseen ja päivittäiseen suorituskykyyn. Useimmissa työpajoissa 1 kW - 6 kW:n kuitulaser kattaa pehmeän teräksen, ruostumattoman teräksen ja alumiinin työskentelyn tehokkaasti, kun taas CO2-laserit ovat nykyään pikemminkin poikkeus kuin sääntö ohutlevyn leikkauksessa.
CNC-laserleikkuri fokusoi korkeaenergisen lasersäteen levyn pinnalle. Säde sulattaa tai höyrystää metallin CNC-ohjelman määrittelemää reittiä pitkin, ja koaksiaalinen apukaasu - yleensä happi tai typpi - puhaltaa sulan materiaalin ulos uurresta. Happi tukee lievää teräksen leikkaamista eksotermisen reaktion läpi, kun taas typpi tuottaa puhtaan, hapettumattoman reunan ruostumattomaan teräkseen ja alumiiniin.
Lävistykseen tai plasmaleikkaukseen verrattuna laserleikkauksella on kolme käytännön etua ohutlevytyössä:
Tästä syystä monet valmistusliikkeet pitävät CNC-laserleikkausta oletusarvoisena ensimmäisenä vaiheena metallilevyn valmistusprosessissa, varsinkin kun eräkoot vaihtelevat.
Metallilevyille laserlähteen valinta on tärkeämpää kuin mikään muu spesifikaatio. Kuitulasereista on tullut metallinleikkauksen oletusarvo, koska ne imevät hyvin heijastavia materiaaleja, kuten alumiinia, messinkiä ja kuparia, ja koska niiden käyttökustannukset ovat alhaisemmat. CO2-laserit jäävät joihinkin ohutlevyliikkeisiin, lähinnä paksumman pehmeän teräksen happileikkaukseen tai metallin ja ei-metallin yhdistelmätöihin.
| Aspekti | Kuitu laser | CO2 laser |
|---|---|---|
| Aallonpituus | Noin 1,06 µm | Noin 10,6 µm |
| Heijastavat metallit | Hyvä alumiinille, messingille ja kuparille | Heijastusriski; tarvitsee erikoisoptiikkaa |
| Sähkötehokkuus | Korkeampi; muuntaa enemmän syöttötehoa säteen energiaksi | Alempi; enemmän energiaa menetetään lämmönä |
| Kulutustarvikkeet | Ei resonaattorikaasua; optiikka kuluu hitaasti | Laserkaasu ja peilit vaativat säännöllistä vaihtoa |
| Tyypillinen peltivalikoima | Jopa 20-25 mm pehmeä teräs 6 kW lähteellä | Soveltuu paksulle levylle, jossa on suuritehoisia yksiköitä |
| Huolto | Yksinkertaisempi palkin toimitus, pienempi käyttökuorma | Lisää optisia komponentteja ja kohdistustarkastuksia |
Useimmille ohutlevyn tuottajille kuitu on edullisempi ja parempi saatavuus. Ainoa syy pitää CO2 keskustelussa on tuotevalikoima, jota hallitsevat paksu hiiliteräslevy tai ei-metalliset materiaalit.
Kun vertaat hintatarjouksia, keskity numeroihin, jotka vaikuttavat vuorokohtaisiin osiin, eikä otsikon teholukuihin.
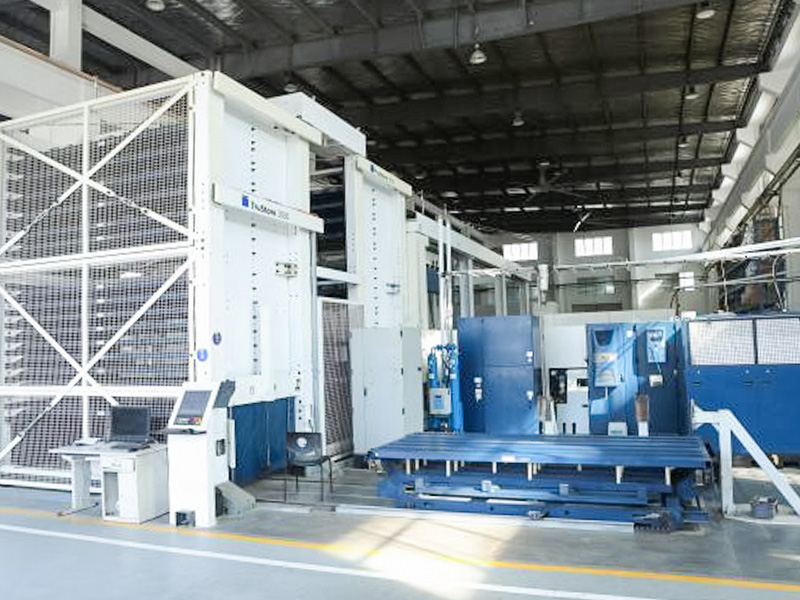
Nämä parametrit ovat juuri niitä, jotka rakennamme tuotantolaserleikkauskoneihimme, ja keskitymme vakaaseen leikkaustehoon ja jatkuvaan käyttöön peltipajoissa.
 CNC-laserleikkauskone levyjen tuotantoon Tämä tuotantoluokan CNC-laserleikkuri mahdollistaa vakaan, jatkuvan ruostumattoman teräksen, hiiliteräksen ja alumiinin leikkauksen, jossa on suurikokoiset pöydät ja automaattinen lastunpoisto, jotka ovat välttämättömiä laadukkaiden työpajamäärien määrittämisessä. Näytä tuote →
Seuraa tätä järjestystä päästäksesi eritelmään, jota voit puolustaa johtoryhmän edessä.
Jos työmääräsi on pääosin ohuita alle 4 mm ohuita levyjä, 1-3 kW kuitukone vaihtopöydällä on usein paras paikka. Sekatyössä, joka sisältää 8-20 mm levyn, siirrä tehoon 4-6 kW.
Tarkempaa keskustelua koneen valinnasta löytyy oppaastamme kuinka valita oikea CNC-laserleikkauskone .
Peltiteollisuuden koneenostajat toistavat samoja virheitä. Niiden välttäminen säästää rahaa ja seisokkeja.
Jos olet edelleen epävarma oikeasta kokoonpanosta, ota yhteyttä suunnittelutiimiimme materiaaliluettelosi ja näytepiirustuksineen.
Kyllä. Kuitulaser on erityisen hyvä alumiinin kanssa leikkaamalla ohuesta kalvosta jopa 10 mm:iin tai enemmän ilman vanhempien CO2-järjestelmien heijastusongelmia. Typpiavustuksen ansiosta leikattu reuna pysyy puhtaana ja hapettumattomana.
Pehmeälle teräkselle 3 kW:n kuitulaser leikkaa yleensä noin 20 mm, kun taas 6 kW:n kone saavuttaa 25 mm tai hieman enemmän. Ruostumattoman teräksen ja alumiinin rajat ovat alhaisemmat, tyypillisesti noin 10-14 mm samoilla tehotasoilla. Suurin osa metallilevyjen valmistuksesta tapahtuu alle 10 mm:n paksuuksina, joissa 1-2 kW:n kone toimii jo hyvin.
Käyttökustannukset koostuvat sähköstä, apukaasusta ja tarvikkeista, kuten suojaikkunoista ja leikkaussuuttimista. Typpi on yleensä suurin tuote, kun käsittelet paljon ruostumatonta terästä tai alumiinia. Pyydä koneen vakiokaasuvirtataulukko ja kerro se paikallisella kaasun hinnalla sen sijaan, että luottaisit esitteen tehokkuuslukuihin.
Se riippuu osasta. Laserleikkaus on joustavampaa monimutkaisiin muotoihin ja suunnittelun muutoksiin ilman työkalukustannuksia. Lävistys on halvempaa erittäin suurille yksinkertaisten reikien määrille. Monet kaupat käyttävät molempia, käyttämällä rei'ityspuristinta toistuviin reikäkuvioihin ja laseria kaikkeen muuhun.

 +86-13771171111 +86-13338110517