CNC-metallilaserleikkuria suunnittelevat tuotantopäälliköt aloittavat yleensä yhdellä numerolla: teholla. Muutaman kuukauden jälkeen lattialla tärkeät luvut osoittautuvat erilaisiksi. Osakohtainen hinta, reunan tasaisuus ja huoltovälit ratkaisevat, maksaako kone itsensä takaisin. Laserlähdetyyppi ohjaa kaikkia kolmea.
Useimpiin pelti- ja levytöihin käytännön ratkaisu on kuitulaser, jonka tehoalue on 1000 W - 3000W. Se leikkaa ruostumatonta, alumiinia ja hiiliterästä alhaisemmilla energiakustannuksilla kuin CO2, eikä se tarvitse resonaattoripeilien kohdistusta tai laserkaasutäyttöjä.
 Kuitulaserleikkauskone ohutlevylle CNC-ohjauksella Tämä kone käyttää korkean energian lasersädettä, jota ohjaa edistynyt numeerinen ohjausjärjestelmä ruostumattoman, hiiliteräksen ja alumiinin leikkaamiseen. Se sopii pieniin eriin tai monimutkaisiin muotoihin, kun taas sen suuri työpöytä ja kaasuavusteiset moduulit tukevat vakaata, jatkuvaa tuotantoa. Näytä tuote →
Kolme laserlähdetyyppiä ohjaa tällä hetkellä teollista metallinleikkausta: kuitu, CO2 ja kristalli. Lähde määrittää, kuinka tehokkaasti energiaa pääsee metalliin, mikä määrittää käytännön nopeuden, reunan laadun ja käyttökustannukset.
Kuitulaserit Ne toimivat lähellä 1064 nm:n aallonpituutta, jonka metallit absorboivat paljon paremmin kuin CO2-laserien lähettämät 10,6 µm. Enemmän absorboitunutta energiaa tarkoittaa nopeampaa leikkaamista ja pienempää sähkönottoa. Kuitulähteissä ei ole resonaattoripeilejä kohdistamista varten eikä laserkaasua täytettäväksi, joten rutiinihuolto keskittyy leikkuupäähän, suuttimeen ja suojalinssiin.
CO2 laserit on edelleen hyväksi havaittu vaihtoehto erittäin paksulle hiiliteräkselle happiavusteella ja liikkeille, jotka leikkaavat myös ei-metalleja. Niiden haittapuolia ovat korkeampi virrankulutus, puhdistusta ja kohdistusta vaativat peilit sekä kuluva laserkaasu.
Kristallilaserit (Nd:YAG ja Nd:YVO4) tarkentavat erinomaisesti hienoja ominaisuuksia, mutta niillä on lyhyempi komponenttien käyttöikä ja pienempi pumppausteho. Ne rajoittuvat nykyään enimmäkseen tarkkuuteen mikrokoneistukseen.
| Kirjoita | Aallonpituus | Metallin leikkausteho | Käyttökustannukset | Tyypillinen rooli |
|---|---|---|---|---|
| Kuitu | Noin 1064 nm | Korkea | Matala | Pelti- ja levytuotanto |
| CO2 | 10,6 µm | Keskikokoinen | Korkea | Paksu teräs ja ei-metallinen leikkaus |
| Crystal | Noin 1064 nm | Keskikokoinen | Korkea | Tarkka mikrotyöstö |
Jos työtäsi hallitsee ruostumaton, alumiini tai hiiliteräslevy, kuitu on järkevä oletusarvo. Ennen kuin teet ostoksen, käy läpi kuinka valita oikea CNC-laserleikkauskone työpajallesi punnitsemaan paksulevyjä ja ei-metallisia poikkeuksia.
Neljällä eritelmällä on voimakkain vaikutus tuottavuuteen. Vertaa niitä omalla materiaalipaksuudella esitteen maksimipaksuuden sijaan.
3000 W:n kuitulaser leikkaa tyypillisesti 12 mm:n ohutta terästä nopeudella 1,5-2,0 m/min hapella, kun taas 2 mm:n ruostumatonta terästä typellä voi toimia 8-10 m/min. Arvioi päivittäinen tuotanto eniten käsittelemäsi paksuuden perusteella, älä luettelosi ohuimmasta levystä.
Useimmat koneet ilmoittavat paikannustarkkuuden lähellä ±0,05 mm per metri ja toistettavuuden lähellä ±0,03 mm. Kielekkeen ja uran kokoonpanot, saranakannattimet ja hitsausvalmisteiset osat riippuvat enemmän näistä arvoista kuin lasertehosta.
Happi nopeuttaa hiiliteräksen leikkaamista, mutta jättää reunaan kevyen oksidin. Typpi tuottaa puhtaat, oksidittomat reunat ruostumattomaan ja alumiiniin. Nopea vaihto korkeapaineisen typen ja matalapaineisen hapen välillä lisää aikataulujen joustavuutta ja estää koneen muodostumisen pullonkaulaksi.
Mukautuva lävistys vähentää roiskeita linssissä ja purseet alareunassa nousemalla tehoon lävistyksen aikana ja vetämällä sitten takaisin leikkauksen ajaksi. Pyydä toimittajalta leikattuja näytteitä hallitsevassa paksuudessasi ja tarkasta alareuna kuonan varalta ja leikkauspinta juovien varalta.
Jokainen CNC-metallilaserleikkaustyö noudattaa samanlaista järjestystä. Kunkin vaiheen ymmärtäminen auttaa sinua arvioimaan ohjelmisto-, automaatio- ja operaattoritaitovaatimukset ennen tilauksen allekirjoittamista.
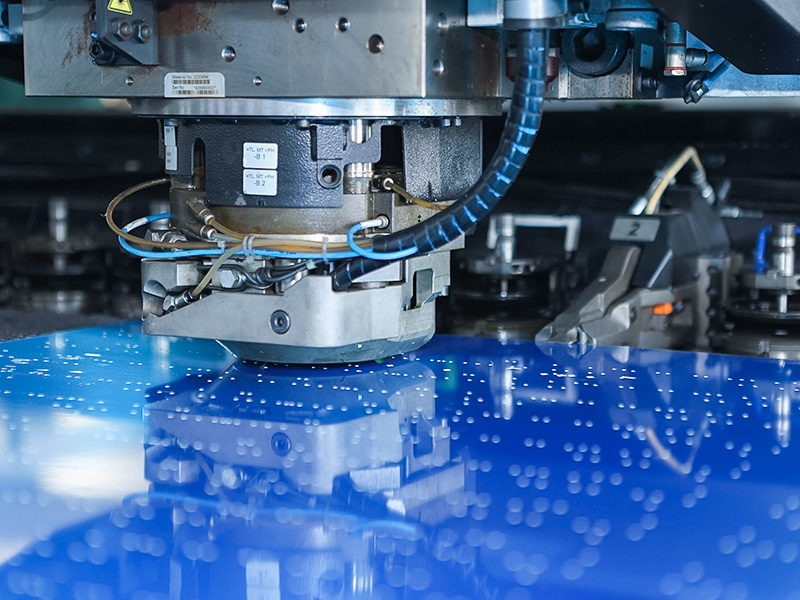
Reikäraskaita osia varten CNC-lävistyspuristin on usein nopeampi kuin laserleikkaus toistuvissa reikäkuvioissa, kun taas laser käsittelee monimutkaisia muotoja, pieniä eriä ja tiukkoja reunoja. Molemmat koneet toimivat hyvin täydentävinä yhdellä tuotantolinjalla.
 Erittäin jäykkä CNC-lävistyspuristin ohutlevylle Lävistykseen, tyhjennykseen, taivutukseen ja syvävetoon suunniteltu puristin on jäykkä runko ja tarkka CNC-iskun, nopeuden ja paineen säätö. Se käsittelee terästä, alumiinia ja joitain ei-metallilevyjä, joten se täydentää tehokkaasti laserleikkausta toistuvissa kuvioissa. Näytä tuote →
Laserteho asettaa kullekin materiaalille käytännöllisen nopeuden ja maksimipaksuuden. Alla olevat arvot osoittavat tyypilliset yksipäästörajat nykyaikaisille kuitulasereille suositellulla apukaasulla. Todelliset tulokset vaihtelevat koneen jäykkyyden, optiikan laadun, tarkennusasennon ja kaasun puhtauden mukaan, joten pidä niitä vertailukehyksenä eikä takuuna.
| Kuitu power | Mieto teräs hapella | Ruostumaton typellä | Alumiini typellä |
|---|---|---|---|
| 1500W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000W | 25 mm | 20 mm | 16 mm |
| 12000W | 40 mm | 30 mm | 25 mm |
Jos suurin osa työstäsi on 1-6 mm ruostumatonta ja alumiinia, 1500 W tai 3000 W kone tasapainottaa nopeuden ja pääomakustannukset hyvin. Jos leikkaat säännöllisesti 12 mm ja paksumpaa hiiliterästä, valitse vähintään 6000 W. Ylimitoitus nostaa ostohintaa ja sähköhuollon tarvetta parantamatta ohutlevyn tehoa.
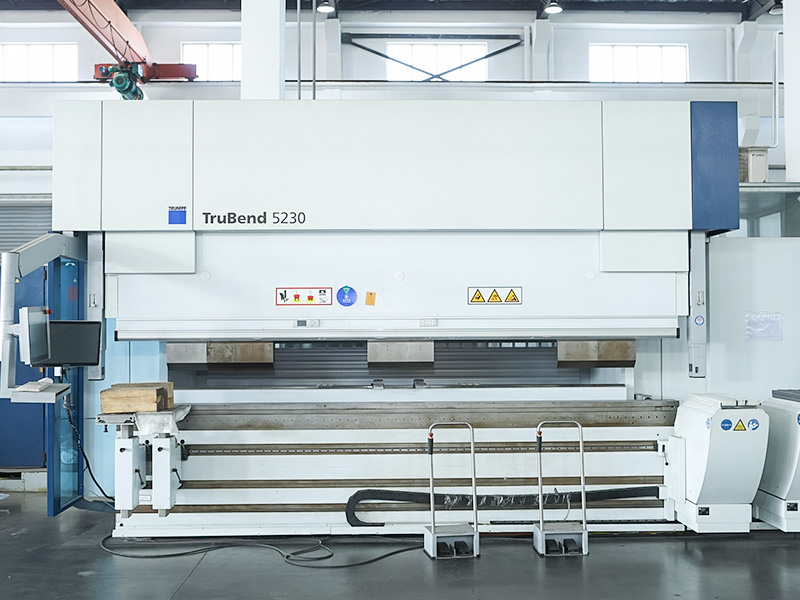
Suurin osa leikatuista osista tarvitsee vielä muotoilua. Laserin kanssa pariksi liitetty CNC-taivutuskone täydentää linjan, joten suunnittele molemmat yhdessä, jotta pullonkaula ei liiku alavirtaan.
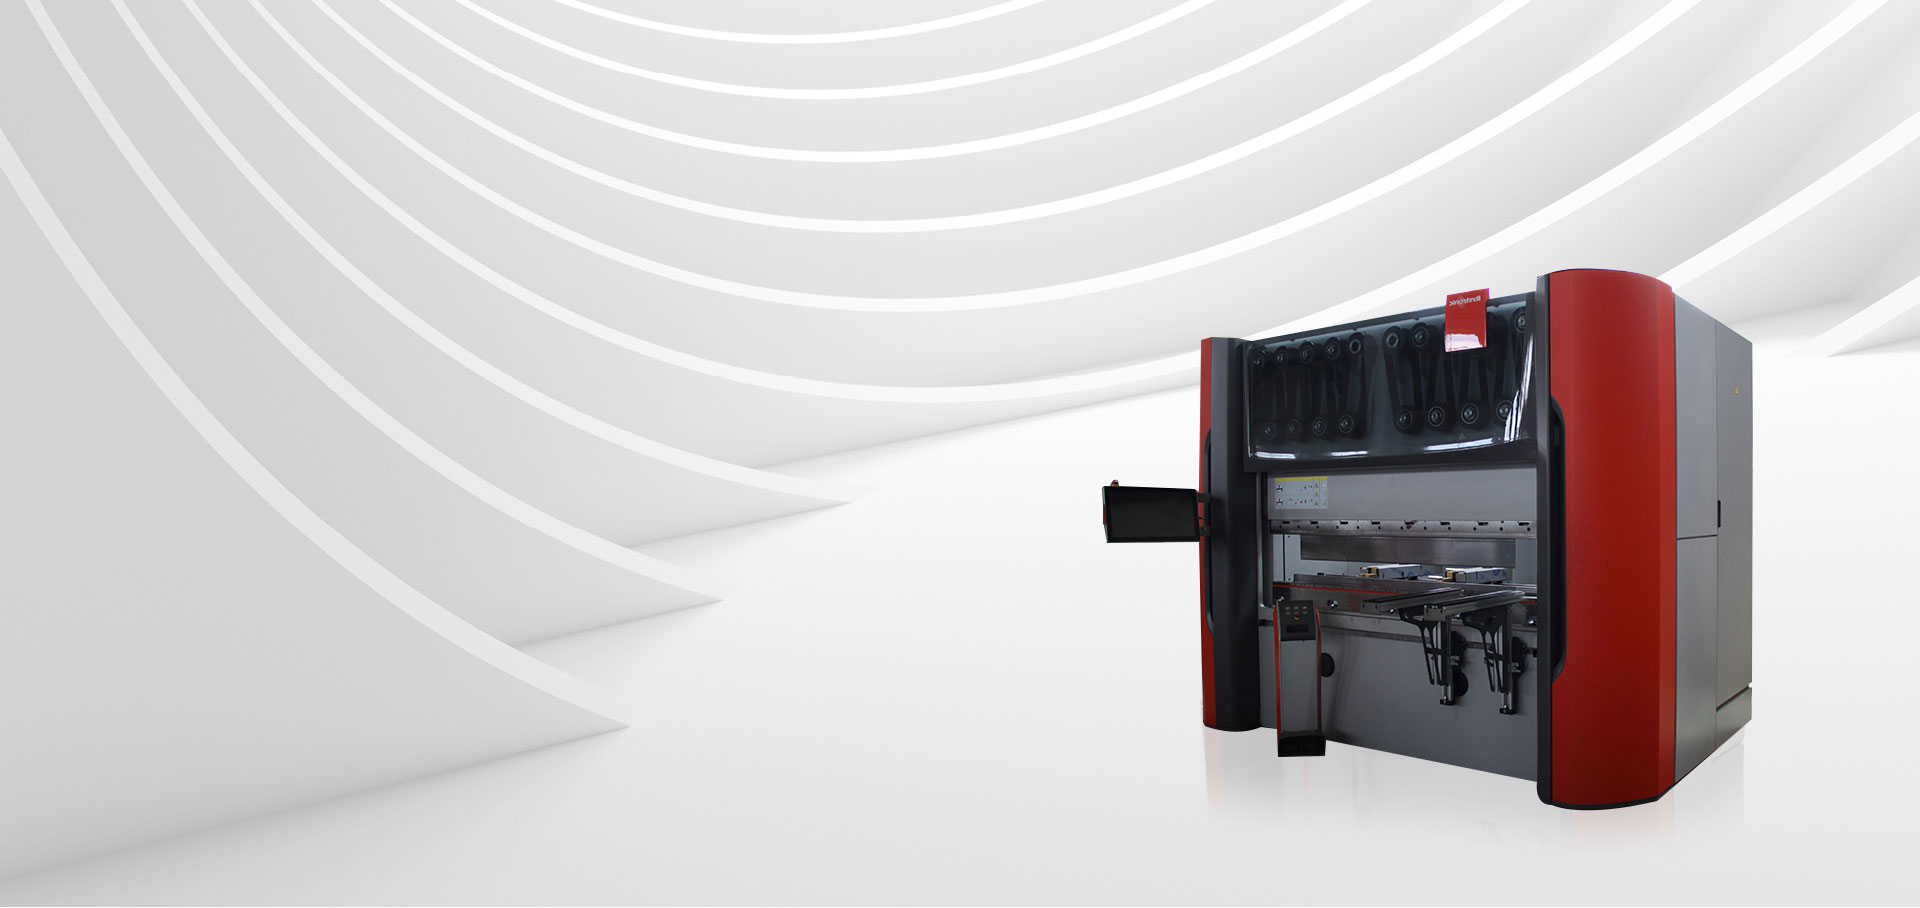
 CNC-taivutuskone tarkkuuskulmasäädöllä Tämä taivutuskone käyttää erittäin tarkkaa CNC-järjestelmää kulman, pituuden ja paineen asettamiseen, mikä vähentää virheitä ja varmistaa tarkkuuden. Yhteensopiva eri muottien kanssa, se prosessoi hiiliterästä, ruostumatonta terästä ja alumiinia ja integroituu sulavasti leikkaamiseen muovattavaan tuotantolinjaan. Näytä tuote →
Koneiden välinen kustannusero ilmenee ensimmäisen 24 kuukauden aikana, usein kauan ennen kuin kone on kuollut kokonaan.
Tyypillisissä valmistusmäärissä pelkkä sähkön, kaasun ja optiikan kuituetu maksaa usein korkeamman alkuhintansa kahdessa tai kolmessa vuodessa, ennen kuin lasketaan nopeammasta leikkauksesta saatava tuottavuushyöty.
Voiko kuitumetallilaserleikkuri käsitellä kuparia ja messinkiä?
Kyllä. Kupari ja messinki absorboivat kuidun aallonpituuden (noin 1064 nm) paljon paremmin kuin CO2-aallonpituuden, minkä vuoksi kuidusta on tullut näiden heijastavien metalliseosten standardi. Kone tarvitsee edelleen suojan takaisinheijastukselta toimituskuidussa ja leikkuupäässä, joten varmista, että toimittaja on konfiguroinut optiikkaa vastaavasti. Leikkausnopeus kuparilla on pienempi kuin miedolla teräksellä, ja tyypillisesti käytetään typpeä tai ilmaa oksidin muodostumisen välttämiseksi.
Pitäisikö minun käyttää happea vai typpeä ruostumattomaan teräkseen?
Käytä typpeä, kun reunan tulee olla puhdas ja oksiditon, mitä tarvitaan näkyville osille, hitsausvalmistelulle tai elintarvikkeiden kanssa kosketuksiin joutuville komponenteille. Happi antaa hieman nopeamman leikkauksen ohuelle ruostumattomalle teräkselle, mutta jättää värjäytyneen reunan ja ohuen oksidikerroksen. Jos reunan laatu ei ole kriittinen ja osa maalataan tai piilotetaan, happi voi alentaa kaasukustannuksia.
Kuinka paljon lattiatilaa ja käyttöinfrastruktuuria CNC-metallilaserleikkuri tarvitsee?
1500 W:n kuitukone tarvitsee tyypillisesti noin 8-15 neliömetriä sisältäen jäähdyttimen ja tilan arkin lastausta ja osien poistoa varten. Sähkönsyöttö on tavallisesti 400 V kolmivaiheinen ja kytketty kuorma on tehotasosta riippuen noin 15-25 kVA. Tarvitset myös apukaasun syöttöjohdon; typpeä voidaan toimittaa sylintereissä, dewareissa tai bulkkitankissa kuukausittaisesta kulutuksesta riippuen.
CNC-metallilaserleikkurimarkkinat palkitsevat ostajat, jotka sopivat koneen todelliseen tuotantoyhdistelmään. Aloita kuitukoneella, tarkista todellinen leikkausnopeus hallitsevalla paksuudellasi, tarkista apukaasun saatavuus alueellasi ja suunnittele samalla myöhempää muovausta.
Jos sinulla on jo piirustuksia tai määritelty osaluettelo, keskustele nopeasti kanssamme räätälöityjen palveluiden tiimi voi vahvistaa koneen kokoonpanon ennen kuin sitoudut asetteluun.

 +86-13771171111 +86-13338110517