Kolme lainausta istuu valmistusliikkeen omistajan pöydällä. Jokainen hintatarjous koskee pellin laserleikkauskonetta, mutta laserin teho vaihtelee 4 kW:sta 12 kW:iin ja hinnat eroavat yli 40 prosenttia. Paja leikkaa pääosin 2–10 mm hiiliterästä, ottaa ruostumattoman teräksen töitä satunnaisesti ja tarvitsee tietää, mikä kone maksaa itsensä takaisin viiden vuoden sisällä.
Lyhyt vastaus: ei ole olemassa yhtä parasta levymetallilaserleikkauskonetta. Oikea kokoonpano riippuu käsittelemistäsi materiaaleista, useimmin leikkaamastasi paksuusalueesta, suoritustehotavoitteestasi ja kestämästäsi osahinnasta. Tässä oppaassa kerrotaan, kuinka koneita voidaan verrata teknisten tietojen, käyttökustannusten ja työnkulun sopivuuden perusteella ennen ostoon sitoutumista.
Pellin laserleikkauskone kohdistaa suuritehoisen lasersäteen pieneen kohtaan metallipinnalla. Energia sulattaa tai höyrystää materiaalin, kun taas koaksiaalinen apukaasu, yleensä typpi tai happi, puhaltaa sulan metallin ulos uurresta. CNC-liikejärjestelmä siirtää leikkuupäätä ohjelmoitua rataa pitkin ja tuottaa ääriviivoja, reikiä ja reunoja, jotka eivät usein tarvitse jälkikäsittelyä.
Kaksi laserlähdettä hallitsee metallilevyn leikkaamista nykyään:
Useimmissa nykyaikaisissa ohutlevytuotannossa kuitulaserit ovat tulleet oletusvaihtoehdoiksi korkeamman sähkötehokkuuden, alhaisemman huollon ja heijastavien metallien paremman absorption vuoksi. Siksi useimmat metallilevylaserleikkauskoneiden vertailut alkavat kuitulasereilla.
Ennen kuin vertaat hintoja, vertaa kuutta numeroa. Ne määrittelevät, mitä kone todella voi tehdä kaupassasi.
| Erittely | Mihin se vaikuttaa | Tyypillinen alue |
|---|---|---|
| Laser teho | Suurin leikkauspaksuus ja leikkausnopeus | 1,5 kW - 30 kW |
| Työalue | Suurin arkkikoko käsitelty ilman uudelleenasemointia | 3000 x 1500 mm - 6000 x 2500 mm |
| Leikkauspaksuus, pehmeä teräs (happiapu) | Paksulevyn kyky | 6 mm teholla 1,5 kW - 40 mm teholla 20 kW |
| Leikkauspaksuus, ruostumaton teräs ja alumiini (typpiapu) | Kuoroton leikkaus ohuille ja keskikokoisille arkeille | 4 mm teholla 1,5 kW - 25 mm teholla 20 kW |
| Paikannustarkkuus | Mittojen yhtenäisyys koko arkin läpi | /-0,03 mm - /-0,05 mm |
| Suurin nopea ajonopeus | Joutoaika osien välillä | 80 m/min - 200 m/min |
Yleinen virhe on ostaa enemmän lasertehoa kuin materiaalisekoitus oikeuttaa. Jos suurin osa osistasi on 2–6 mm hiiliterästä, 6 kW:n kuitulaser leikkaa nopeammin kuin 3 kW:n yksikkö, mutta nopeuden lisäys pienenee ohuilla mittareilla. Ohuille peltilevyille kiihtyvyys ja liikkeenhallinta ovat yhtä tärkeitä kuin raakateho. Vahva laser heikon liikkeen järjestelmässä tuottaa hyväksyttäviä osia pienemmällä teholla.
Jos haluat syvemmän keskustelun tehon, nopeuden ja materiaalin vuorovaikutuksesta, katso kuinka valita oikea CNC-laserleikkauskone myymälääsi varten.
Jokaisella laserlähteellä on oma leikkauskuorinsa. Absoluuttisesta paremmuudesta keskustelemisen sijaan mieti töitä, joita koneella tehdään useimpina tunteina viikossa.
Kuitu 6 kW - 8 kW leikkaa happiavusteella suurella nopeudella. Myös CO2 toimii, mutta se kuluttaa enemmän sähköä leikkausmetriä kohden.
Kuitu, jossa on typpiapu, tuottaa puhtaan, kuonattoman reunan. CO2 on huomattavasti hitaampaa tällä alueella.
Kuitu on käytännöllinen valinta, koska sen 1064 nm aallonpituus imeytyy hyvin heijastaviin metalleihin. CO2 voi heijastaa takaisin ja vahingoittaa optisia osia.
12 kW tai suurempi kuitulaser ja CO2-laser leikkaavat molemmat paksuja levyjä. Osan hinta riippuu kaasutyypistä, leikkausnopeudesta ja reunan laatuvaatimuksista.
Yksikuitukone säädettävillä tehoparametreilla ja hyvällä pesäohjelmalla käsittelee monipuolisuutta paremmin kuin CO2-yksikkö samalla budjetilla.
Levyn paksuutta pienempien reikien leikkaaminen vaatii hyvän palkkitilan. Kuitulaserit tuottavat yleensä terävämpiä kulmia ja pienemmän uurteen.
Ostohinta on vain osa kokonaiskustannuksista. Pellin laserleikkauskone kuluttaa sähköä, apukaasua ja kulutustavaroita jokaisen työtunnin aikana. Viiden vuoden aikana nämä käyttökustannukset ylittävät usein alkuhinnan.
Tärkeimmät kustannustekijät ovat:
Ennen kuin allekirjoitat mitään, pyydä osakohtainen hinta-arvio, joka perustuu todellisiin piirustuksiin ja materiaaleihin. Hitaampi kone pienemmällä kaasunkulutuksella voi päihittää nopeamman koneen kokonaiskustannuksilla osaa kohden. Voit pyytää tätä laskelmaa, kun ota meihin yhteyttä materiaaliluettelosi kanssa.
Pellin laserleikkauskone ei toimi yksin. Tyypillisessä valmistuslinjassa laserleikkuri vastaanottaa tasaiset levyt ja leikatut osat siirtyvät lävistykseen, taivutukseen, hitsaukseen ja pinnan viimeistelyyn. Laserkonetta valittaessa on siksi otettava huomioon, mitä tapahtuu ennen ja jälkeen.
Yleinen sarja näyttää tältä:
Valitsemasi koneen tulee vastata ylävirran tasoituskoneen ja alavirran taivutus- ja lävistysasemien lähtönopeutta. Tehokas laser, joka syöttää osia nopeammin kuin taivutusryhmä pystyy käsittelemään, siirtää pullonkaulan vain pidemmälle.
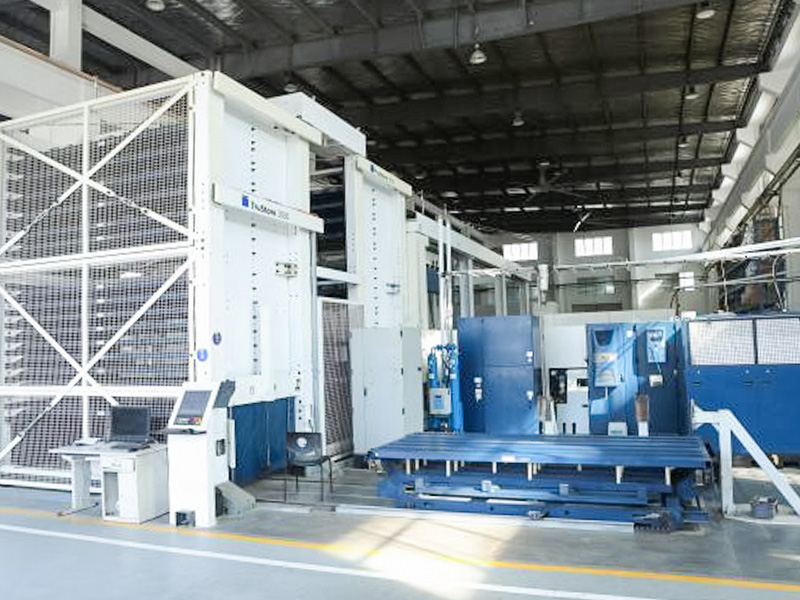
 CNC-laserleikkauskone tarkkuuslevyjen ääriviivojen leikkaamiseen Tämä kone hoitaa ääriviivojen leikkausvaiheen peltilinjalla. Sen erittäin tarkka NC-ohjaus ja suuri työpöytä sopivat ylävirran tasausnopeuksiin, joten se sopii tässä kuvattuun tasapainoiseen tuotantovirtaan. Näytä tuote →
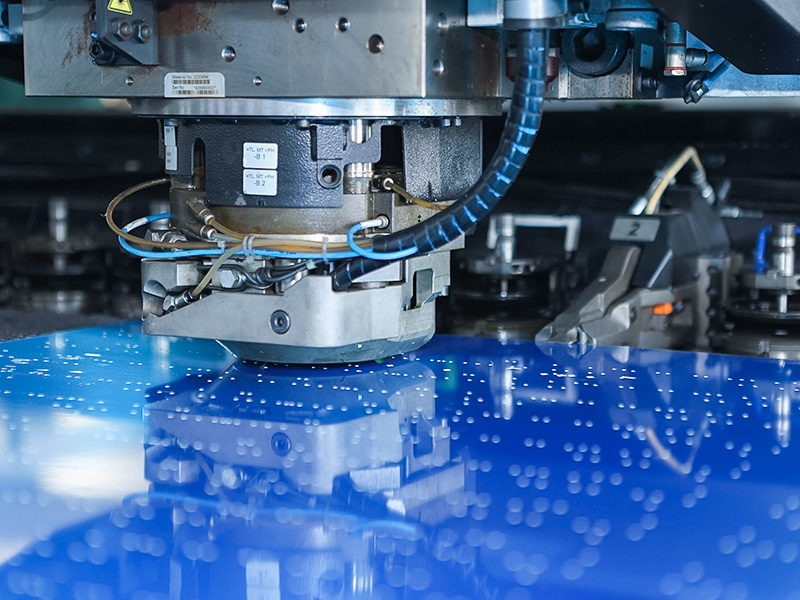
 CNC-rei'ityspuristin rei'itystä ja muotoiltuja ominaisuuksia varten Rei'ityspuristin lisää reikiä ja muotoiltuja piirteitä laserleikkauksen jälkeen, mikä pitää peltiketjun tehokkaana. Sen jäykkä runko ja CNC-järjestelmä vastaavat ympäröivässä tekstissä käsiteltyä lähtönopeussuunnittelua. Näytä tuote →
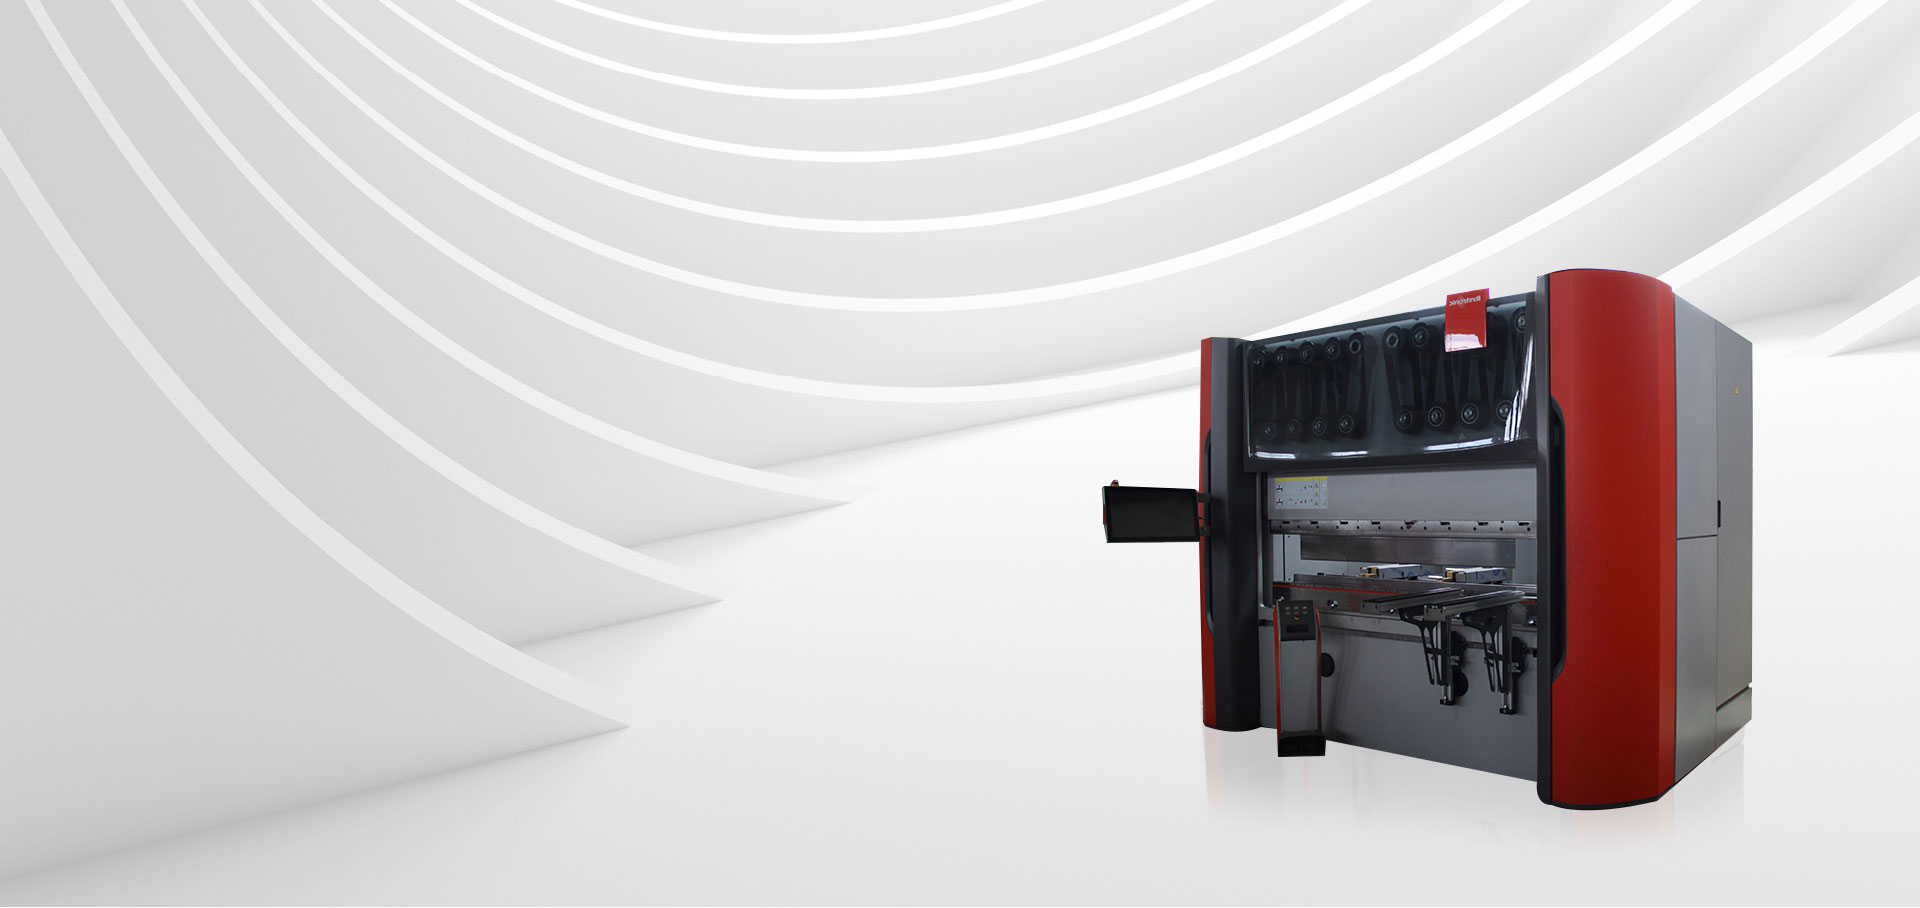
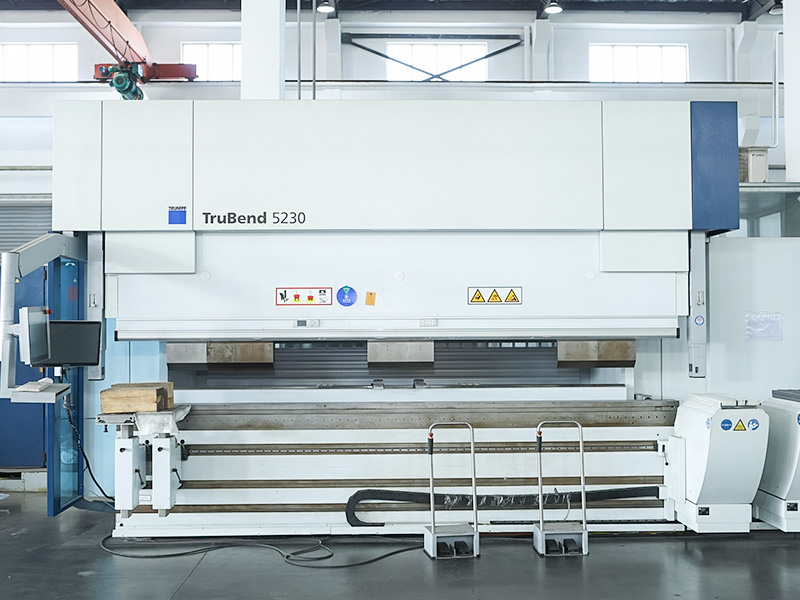
 CNC-taivutuskone tarkkaan metallilevyn muotoiluun Tämä taivutuskone viimeistelee muovausvaiheen tarkalla kulman säädöllä ja muotin joustavuudella. Se yhdistyy laser- ja lävistysasemien kanssa varmistaen tasapainoisen tuotantolinjan, jonka nopeuden yhteensopivuus tässä korostuu. Näytä tuote →
Peltitarvikevalikoimamme kattaa koko tämän ketjun. Laserleikkauskone käsittelee ääriviivaleikkausta, rei'ityspuristin lisää reikiä ja muotoiltuja piirteitä ja taivutuskone viimeistelee muotoiluvaiheen. Koska näillä koneilla on yhteinen ohjaus- ja sisäkkäisyysfilosofia, ohjelmointi yksinkertaistuu ja kuljettajien koulutus vie vähemmän aikaa.
Viisi kysymystä paljastaa nopeasti, sopiiko kone käyttöösi:
Mikä on paras laserteho metallilevylaserleikkauskoneelle?
Yleiseen peltivalmistukseen 3 kW - 8 kW kuitulaserit peittävät suurimman osan osista 1 mm - 16 mm hiiliteräksestä ja jopa 10 mm ruostumattomasta teräksestä. Yli 8 kW:n teholla lisänopeus näkyy parhaiten paksuilla levyillä.
Voiko laserleikkauskone leikata alumiini- ja kuparilevyjä?
Kyllä. Kuitulaser leikkaa alumiinia ja kuparia luotettavasti, kun koneessa on riittävästi tehoa ja oikea apukaasukonfiguraatio. Nämä heijastavat materiaalit ovat vahva syy valita kuitu CO2:n sijaan.
Mikä on kuitulaserleikkurin tyypillinen takaisinmaksuaika?
Kaksivuorotyössä 6 kW:n kuitulaser maksaa itsensä takaisin usein kahdessa neljässä vuodessa ulkoistamiseen verrattuna, riippuen osamäärästä ja alueellisista työvoimakustannuksista.
Miten laserleikkaus verrattuna metallilevyn plasmaleikkaukseen?
Laserleikkaus produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517