Kokoonpanoasemalle saapuu asennusteline, jonka kaikki mitat ovat ilmoitettujen toleranssien sisällä, mutta kaksi taivutuskulmaa ovat poikkeaneet piirustuksesta asteen murto-osan. Osa on tasaisesti pöydällä, mutta kun se on pultattu runkoon, liitäntäpaneeli ei kohdista. Tämän komponentin hylkääminen maksaa tuotantolinjalle kaksi tuntia. Tämä on kohta, jossa peltiosasta tulee tarkkuuslevykomponentti.
Tarkkuuslevykomponentit määritellään toistettavuuden, ei osan koon mukaan. Valmistaja voi toimittaa täydellisen näyteosan ja silti epäonnistua toisessa erässä, jos toleranssistrategiaa, työkaluja ja tarkastusrutiinia ei ole suunniteltu yhdenmukaisiksi. Käytännön ero on siinä, voiko prosessi sisältää saman tuloksen osa toisensa jälkeen.
Tarkkuuslevykomponentit ovat rakenteellisia ja toiminnallisia osia, jotka on muodostettu ohuista, tyypillisesti 0,5–6 mm paksuisista metallilevyistä leikkaus-, lävistys-, taivutus-, liitos- ja viimeistelyprosessien kautta. Sana tarkkuus kuvaa kuinka tiukasti valmis kappale vastaa suunnittelupiirustusta, ilmaistaan yleensä mittatoleranssina tai kulmapoikkeamana.
Yleisiä esimerkkejä ovat alustapaneelit, asennuskannattimet, EMC-suojat, jäähdytyslevyt, kuljetinohjaimet ja ohjauskaappien kotelot. Tavallisista peltiosista ne erottaa kussakin vaiheessa käytetyn valvonnan taso: materiaali valitaan ja esivalmistellaan, leikkaus- ja muovausparametrit johdetaan levyn todellisista ominaisuuksista ja valmis osa mitataan ja dokumentoidaan.
Suvaitsevaisuus ei toimi eristyksissä. 0,1 mm:n siirtymä reiän asennossa voidaan absorboida yhdessä kokoonpanossa olevalla uurretulla reiällä, mutta samasta siirtymisestä tulee täydellinen vika lääketieteellisen laitteen kotelossa. Tarkkuuden käytännön vaikutus riippuu siitä, kuinka komponentti on vuorovaikutuksessa muiden osien kanssa. Siksi sinun tulee määrittää toleranssit funktion ympärille, ei sen ympärille, mikä näyttää vaikuttavalta piirustuksessa.
| Luokka | Tyypillinen toleranssi | Esimerkkisovellus | Mitkä ajot maksavat |
|---|---|---|---|
| Vakio | ±0,5 mm | Suojat, kannet, yksinkertaiset paneelit | Materiaalin paksuus |
| Tarkkuus | ±0,1 mm | Alusta, kannattimet, asennuslevyt | Työkalu ja ohjelmointi |
| Korkean tarkkuuden | ±0,02 mm | Lääketieteelliset laitteet, ilmailun osat | Tarkastus ja prosessinohjaus |
Toleranssiluokan valinta on kustannuspäätös. Vakiokotelon työntäminen ±0,5 mm:stä ±0,1 mm:iin voi kaksinkertaistaa kustannukset, jos piirustus vaatii uusia työkaluja tai laajennettua tarkastussuunnitelmaa. Sama muutos voi lisätä vain pienen summan suureen volyymiin, koska asennuskustannukset poistetaan tuhansien osien kesken. Oikea lähestymistapa on ilmoittaa, mitkä toleranssit ovat toiminnallisesti kriittisiä, ja antaa valmistajan lainata todellisia vaatimuksia.
Useimmat tarkkuuslevykomponentit noudattavat samaa toimintosarjaa, vaikka kappaleen geometria ja materiaali vaihtelevat. Prosessi voidaan tiivistää viiteen vaiheeseen.
Kierukkamassaan kohdistuu sisäistä jännitystä valssausprosessista. Tasoituskone tasoittaa arkin, poistaa kelan ja saattaa materiaalin tasaisen toleranssin sisällä ennen leikkausten tekemistä. Tämä vaihe vaikuttaa suoraan taivutustarkkuuteen myöhemmin sarjassa.
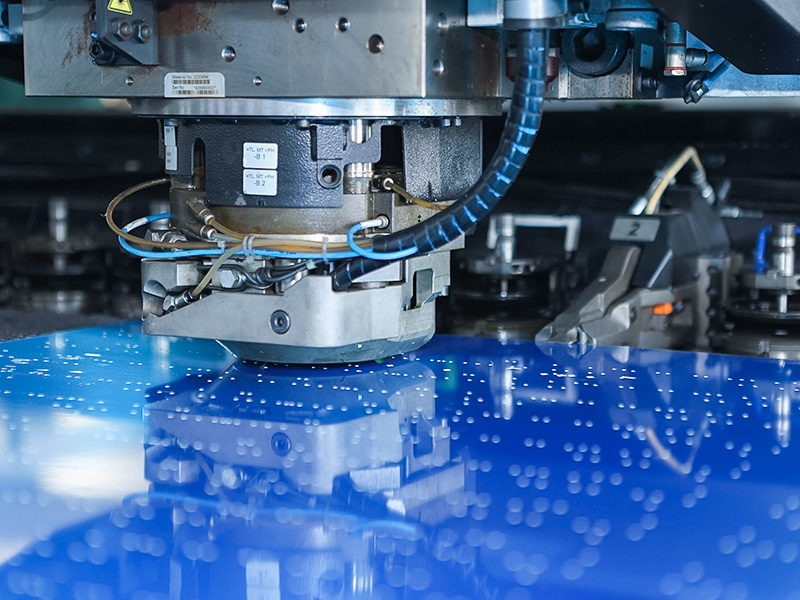
Tasainen kuvio siirretään CNC-laserleikkurilla tai CNC-rei'ityspuristimella. Laserleikkaus käsittelee monimutkaiset ääriviivat kapealla uralla; lävistys tuottaa pyöreitä reikiä ja leikkauksia nopeasti suurella nopeudella.
CNC-taivutuskoneet taittavat litteän aihion lopulliseen muotoon. Taivutusvara, työkaluvalinta ja takajoustokompensaatio lasketaan todellisesta levyn paksuudesta ja materiaalilaadusta. Tarkkuus tarkoittaa tässä, että taivutuskulmat pysyvät 0,2 asteen sisällä piirustuksesta.
Hitsaus-, puristusniittaus- tai itsekiinnittyvät kiinnikkeet yhdistävät osat ja lisäävät kierteitettyjä sisäosia. Jokainen liitostapa jättää materiaaliin oman lämpö- tai mekaanisen vaikutuksensa, ja valinta määrää sekä lujuuden että tulevan käyttökelpoisuuden.
Kiillotus, rasvanpoisto ja pinnoitus suojaavat pintaa ja täyttävät visuaaliset vaatimukset. Valmis komponentti mitataan kalibroiduilla instrumenteilla ja tulokset kirjataan piirustukseen.
Tasoitustoiminto on helppo sivuuttaa piirustuksessa. Levy, joka on vain 0,5 mm tasosta poissa, aiheuttaa mutkien siirtymisen useiden millimetrien kymmenesosien verran sen jälkeen, kun osa on irrotettu muotista. Määritä pitkällä aikavälillä materiaalin kunto, jonka tyhjennystoiminto tuottaa.
 Rullatasoituskone metallilevyjen ja -levyjen tasaisuuden korjaamiseen Tämä tasoituslaitteisto palauttaa epämuodostuneiden levyjen ja profiilien tasaisuuden käyttämällä erittäin kovia rullia ja tarkkaa rakojen säätöä mittatarkkuuden ja pinnan laadun varmistamiseksi, mikä on kriittinen vaihe ennen tyhjennystä. Näytä tuote →
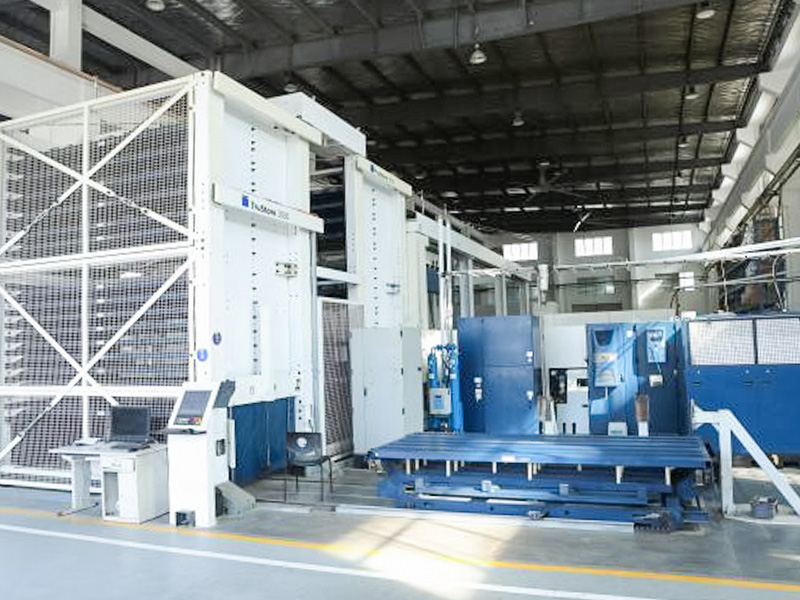
CNC-laserleikkaus on suositeltava menetelmä pienille ja keskikokoisille erille, joissa ääriviivat muuttuvat usein. Kone lukee viimeisimmän piirustuksen, säätää leikkausparametreja ja tuottaa saman geometrian seuraavalle arkille ilman uusien meistien kustannuksia.
 CNC-laserleikkausjärjestelmä tarkkuuslevyjen valmistukseen Edistyksellisellä numeerisella ohjauksella ja suurikokoisilla työtasoilla tämä laserleikkauskone työstää tehokkaasti ruostumatonta terästä, hiiliterästä ja alumiinia tarjoten erittäin tarkkoja ja vähäisiä lämpövaikutuksia sisältäviä vyöhykkeitä erilaisille osien muotoille. Näytä tuote →
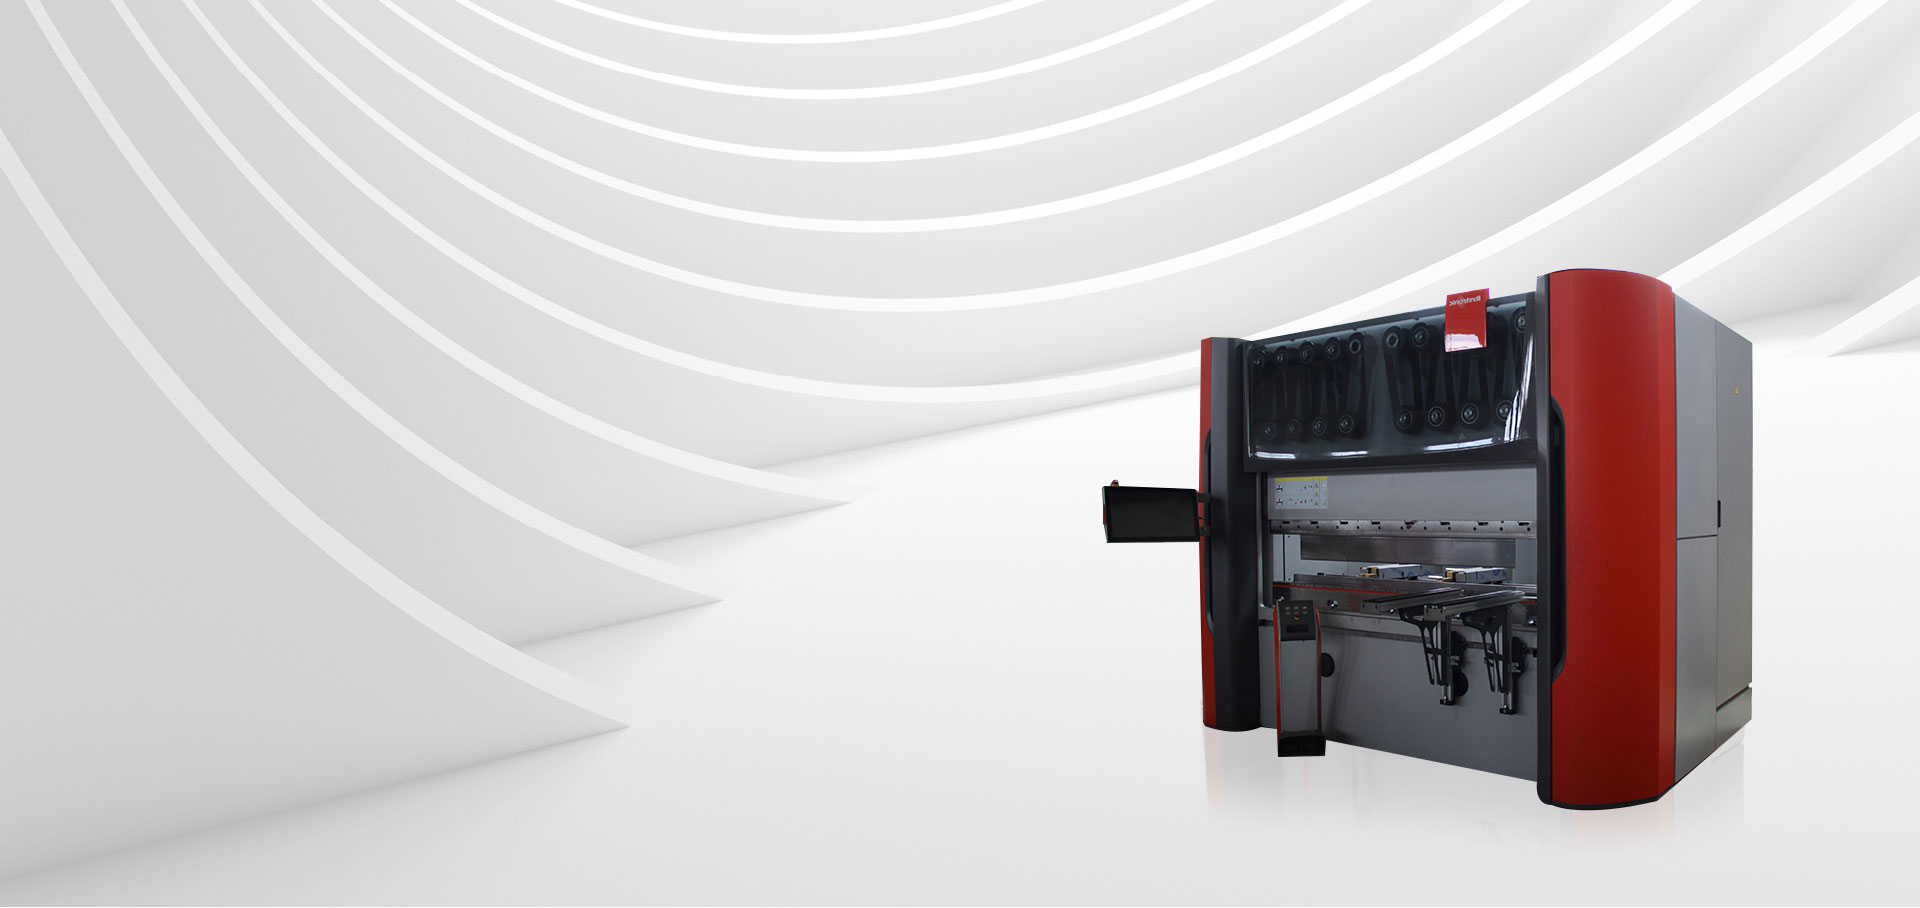
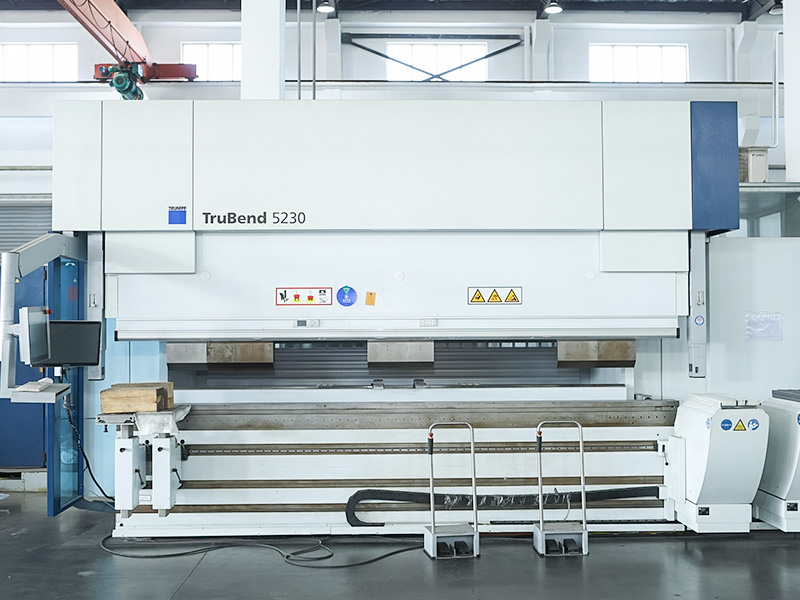
Taivutus on toimenpide, jossa esiintyy suurin osa mittavirheistä. CNC-taivutuskone, jossa on automaattinen kulman kompensointi, pitää taivutuskulman vaihtelun pienenä, mikä parantaa reikäkuvion asemointia taittamisen jälkeen.
 CNC-taivutuskone automaattisella kulman kompensoinnilla Tässä puristusjarrussa on erittäin tarkka CNC-järjestelmä ja vankka rakenne, joka mahdollistaa taivutuskulman ja -pituuden tarkan hallinnan, vähentää virheitä ja parantaa reikien sijoittelua taittamisen jälkeen erilaisiin metallisovelluksiin. Näytä tuote →
Materiaalivalinta on työkalujen jälkeen toiseksi suurin tarkkuustekijä. Jokaisella laadulla on oma joustonsa, anisotropiansa ja pintakäsittelynsä, ja kaikki kolme muuttavat tapaa, jolla puristusjarru pitää kulman.
Materiaalispesifikaatio kuuluu piirustukseen, ei kuvaukseen. Ilmoita laatu, temperointi ja pintakäsittely. Jos komponentti hitsataan, mainitse täytelanka ja liitosrakenne, jotta valmistaja voi suunnitella prosessin.
Tarkkuuslevykomponentit näkyvät aina, kun tuote tarvitsee jäykän, kevyen rakennekotelon tai toistuvan kannatingeometrian.
Kannakkeet, akkukotelot, rungon jäykisteet ja lämpösuojat vaativat tiukkoja reikäkuvioita ja tasaisia pintoja. Osat on asetettava riviin jigissä ilman uudelleentyöstöä, ja toimittajan tulee osoittaa prosessin hallinta volyymituotannossa.
Koteloita, kojetauluja ja kirurgisia lisäosia rakennetaan yleensä pienempiä määriä. Toleranssit ovat usein tiukemmat, pintakäsittelyn tulee olla puhdas ja jokainen komponentti on jäljitettävissä materiaalisertifikaattiin.
EMC-suojat, 19 tuuman telinerunko ja lämmönpoistolevyt yhdistävät hienot taivutussäteet tiiviisiin reikäkuvioihin. Tarkkuusvaatimuksen taustalla on tarve, että osa asettuu oikein piirilevyä tai seinää vasten.
Suojukset, kehykset, ohjauskotelot ja ohjauslevyt on valmistettu metallilevystä ja niiden on säilytettävä muotonsa vuosien ajan. Toleranssiikkuna on yleensä noin ±0,1 mm, lähinnä siksi, että kiinnityspisteet pysyvät kohdakkain asennuksen jälkeen.
Toimittaja voi yleensä ilmoittaa minkä tahansa toleranssin. Tärkeää on, pystyykö toimittaja todistamaan, että prosessi kestää sen.
Kysy, suorittaako valmistaja prosessin aikana puristusjarrun ja laserleikkurin tarkastuksia ja onko tehty lopputarkastus piirustukseen nähden. Dokumentoitu tietue mitatuine arvoineen on vähimmäistodistus kyvystä.
Useimmat tarkkuusvalmistajat työskentelevät suoraan STEP-, DXF- tai PDF-piirustuksista. Valmistaja tarkistaa taivutussäteen, materiaalin paksuuden ja toleranssipinon ennen lainaamista. Jos piirroksesta puuttuu huomioteksti, hyvä valmistaja kysyy mieluummin kuin arvaa.
Tehdastestitodistuksesta tai materiaalin jäljitettävyyttä koskevasta tietueesta tulee ilmetä kussakin tuotantoajossa käytetyn arkin laatu, paksuus ja eränumero. Tämä on erityisen tärkeää ruostumattomasta teräksestä ja alumiinista valmistettujen komponenttien kohdalla.
Pienet erät maksavat usein enemmän yksikköä kohden, koska asennus, työkalut ja tarkastus jakautuvat harvempaan osaan. Volyymituotanto vaimentaa nämä kustannukset, minkä vuoksi 0,1 mm:n toleranssi voi olla edullinen 5 000 kappaleen tilauksessa, mutta kallis 50 kappaleen prototyypissä.
Jos komponentti tarvitsee standardista poikkeavan geometrian tai epätavallisen vaatimusten yhdistelmän, toimittaja, jolla on räätälöityjä valmistuspalveluita osaa muokata rakennetta valmistettavuuden mukaan ja suositella reittiä, joka pitää osan hinta kohtuullisena.
Tapa vähentää hankintariskiä on kysyä aikaisin, ei myöhään. Lähetä valmistajalle piirustuksesi, odotettu tilavuus ja kriittiset toleranssit. Pyydä prosessisuunnitelma, joka kattaa materiaalin hankinnan, työkalujen valmistelun, prosessin sisäiset tarkastukset ja lopputarkastuksen. Tarkista myös toimittaja laadunvalvontaprosessi ennen suuren tilauksen tekemistä.
Tarkkuuslevykomponentit ovat seurausta kontrolloidusta sarjasta: tasoitus, leikkaus, muotoilu, liittäminen, viimeistely ja mittaus. Kun jokainen vaihe suoritetaan oikeilla laitteilla ja dokumentoidulla kurinalaisella, osa kohtaa piirustuksen ei onnen, vaan suunnittelun kautta. Tämä on standardi, jonka jokaisen ostajan tulee odottaa tehdessään tarkkuuskomponenttitilauksen.

 +86-13771171111 +86-13338110517