Pika vastaus: ohutlevylle kuitulaserleikkauskone on vakiovalinta noin 0,5–20 mm materiaalipaksuudella. Se leikkaa minkä tahansa profiilin suoraan CAD-tiedostosta ilman työkaluja, vain muutaman millimetrin kymmenesosan uurretta ja laadukasta reunaa, jota ei yleensä tarvitse muokata. Valitse 1,5–3 kW, jos työsi on pääasiassa ohutta levyä; siirry 6 kW:iin ja sitä korkeampaan tehoon, kun yli 10 mm levystä tulee rutiinia. Todellisuudessa ostopäätöksen ratkaisee kuitenkin se, kuinka teho, pöydän koko, apukaasu ja muu linja sopivat yhteen, ei tiedoissa oleva suurin luku.
Kaksi ominaisuutta selittää, miksi kuitulaserit ovat syrjäyttäneet CO2-koneita ohutlevytyössä. Säde syntyy ja toimitetaan kuituoptiikan kautta peilien sijaan, joten kohdistustyöt ja rutiinihuolto suurelta osin katoavat. Aallonpituuden absorboivat tehokkaasti myös heijastavat metallit, kuten alumiini, messinki ja kupari, jotka olivat aina hankalia CO2-järjestelmille.
Alla olevissa osissa kerrotaan, kuinka leikkausprosessi toimii, kuinka teho ja pöydän koko sovitetaan materiaaliisi ja missä laser asettuu täydelliseen peltilinjaan.
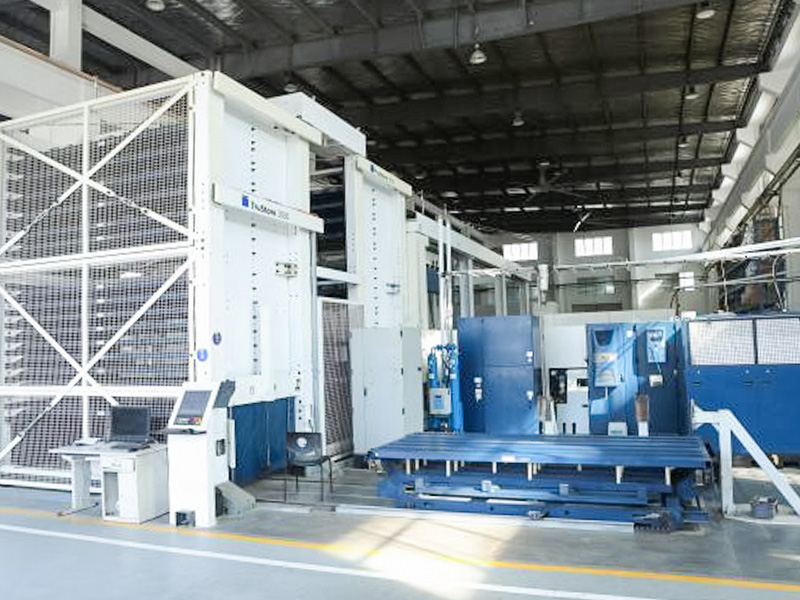
 Mukautetut CNC-kuitulaserleikkauskoneet Suurikokoiset TRUMPF-kuitu- ja CO2-laserleikkurit, jotka tuottavat kapeat uurteet ja puhtaat reunat, jotka on kuvattu suoraan taivutettaville metalliosiin. Näytä tuote →
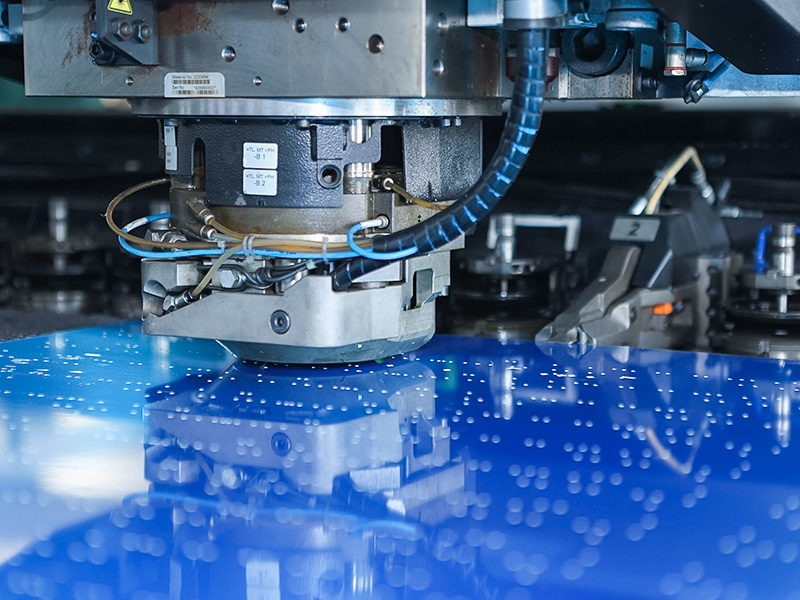
Kuitulaser keskittää valon halkaisijaltaan millimetrin murto-osaan. Tällä intensiteetillä fokuspisteessä oleva metalli sulaa ja höyrystyy, kun taas apukaasusuihku puhaltaa sulan materiaalin ulos urasta alhaalta. Leikkuupää seuraa ohjelmoitua polkua, joka yleensä tuodaan DXF-tiedostona CAD-järjestelmästäsi, ja sisäkkäisohjelmisto järjestää useita osia yhdelle arkille, joten käyttäjä käsittelee materiaalia vain kerran. Uurteen leveys on tyypillisesti 0,1-0,3 mm, ja lämpövaikutusalue on riittävän kapea, jotta useimmat aihiot menevät suoraan taivutukseen tai hitsaukseen ilman oikaisua.
Suuttimen läpi syötetty kaasu muuttaa sekä leikkausnopeutta että reunan viimeistelyä enemmän kuin monet ostajat odottavat. Kolme vaihtoehtoa kattaa lähes kaikki arkkityöt:
| Apukaasu | Soveltuu parhaiten | Kompromissit |
|---|---|---|
| Happi | Pehmeää terästä, erityisesti yli 6 mm, jossa eksoterminen reaktio nopeuttaa leikkaamista | Jättää tumman oksidisen reunan, joka on poistettava ennen hitsausta tai pinnoitusta |
| Typpi | Ruostumaton teräs, alumiini ja kaikki hitsatut tai myöhemmin viimeistellyt osat | Tarvitsee korkean paineen ja virtauksen, joten se on kallein kaasu |
| Paineilma | Ohut pehmeä teräs ja hintaherkkä tuotantoajoja | Alhaisimmat käyttökustannukset, mutta reunoissa näkyy kevyttä hapettumista |
Yksi käytännön seuraus: jos leikkaat paljon ruostumatonta terästä, hinnoittele typen syöttö ennen koneen hinnoittelua. Sylinterit, bulkkisäiliöt tai kaasugeneraattori ovat toistuvia kuluja, jotka kestävät osto-alennukset.
Teholuokitus määrittää katon paksuuden ja vivun nopeuden mukaan. Karkeana alan ohjeena: 1,5 kW:n kuitulaser käsittelee pehmeää terästä noin 6 mm:iin asti, 3 kW:n kone ulottuu noin 10 mm:iin, 6 kW:n yksikkö leikkaa noin 16 mm:iin ja 12 kW:n luokan koneet toimivat yli 25 mm happiavusteella. Ruostumattoman ja alumiinin kapasiteetit ovat alhaisemmat ja toimivat yleensä typellä. Käytä alla olevaa ruudukkoa lähtökohtana ja tarkista sitten jokainen myymäsi paksuus valmistajan leikkaustaulukoiden mukaan.
Ohut arkkituotanto. Pehmeä teräs noin 6 mm:iin asti; ruostumaton teräs ja alumiini askeleen ohuempi. Tyypillinen koteloille, kannakkeille ja kevyelle valmistukselle.
Valmistajan työhevonen. Noin 10 mm pehmeää terästä, järkevä tasapaino nopeuden, kaasun hinnan ja osahinnan välillä.
Keskipaksuinen levy noin 16 mm:iin asti pehmeää terästä. Sopii maatalous-, rakennus- ja konerunkotöihin.
Raskas levy yli 25 mm happiavusteella. Tekee paksun osan leikkaamisesta taloudellista marginaalisen sijaan.
Käsittele näitä numeroita suuntaa antavina takuina. Leikkausnopeus laskee jyrkästi lähelle koneen maksimipaksuutta, joten teknisesti mahdollinen osa voi olla kaupallisesti huono. Monet ostajat mitoittavat koneen leikkaamaan tavallisia paksuuksiaan nopeasti ja ulkoistavat satunnaisesti raskaan levyn.
Konemerkinnöissä on yleensä koodattu työpöytä: 3015-koneen alusta on noin 3000 x 1500 mm, 4020 ulottuu 4000 x 2000 mm:iin. Osta pöytä ostamaasi arkkia varten, älä päinvastoin. Tavalliset varastokoot ovat 1 000 x 2 000 mm, 1 250 x 2 500 mm ja 1 500 x 3 000 mm, joten 3015 kattaa kaksi suosituinta muotoa. Vaihtopöytä, jossa toinen sänky leikataan, kun toinen on tyhjennettynä, maksaa itsensä nopeasti takaisin useamman kuin yhden vuoron liikkeissä.
Täydemmän päätöksentekokehyksen saamiseksi oppaamme osoitteeseen oikean CNC-laserleikkauskoneen valinta kattaa yksityiskohtaisemmin tehoa, budjettia ja jälkimarkkinointia koskevat kysymykset.
Laserleikkauskone toimii harvoin yksin. Siitä riippuvat sekä nollalaatu ylävirtaan että muovauksen tarkkuus alavirtaan, ja tyypillinen ketju kulkee viiden aseman läpi:
Tuleva levy ja kela litistetään ensin. Vääntyneestä arkista leikatut aihiot jättävät pöydältä arvaamattoman tasaisen, ja tämä virhe kulkeutuu jokaiseen myöhempään asemaan.
Osat asetetaan sisäkkäin ja leikataan yhdessä kokoonpanossa, mukaan lukien reiät ja raot, jotka muuten vaatisivat porausta tai lävistystä.
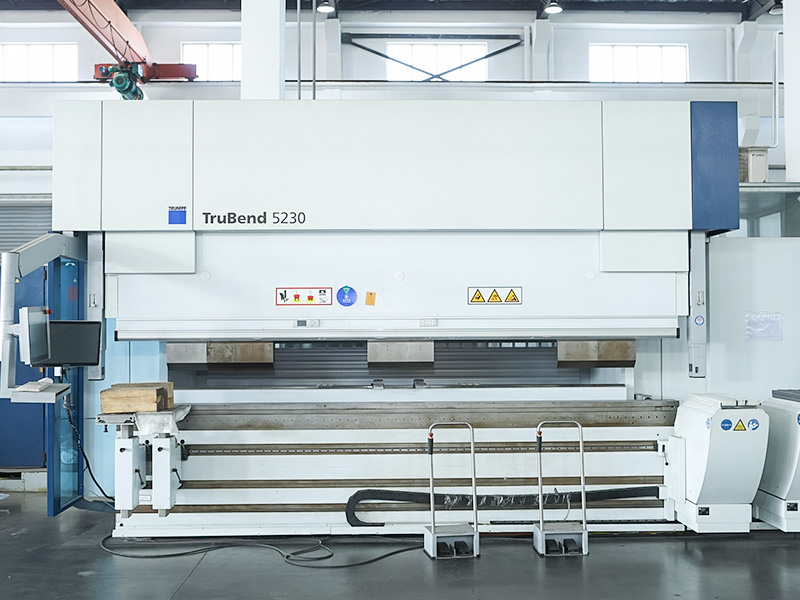
Puristusjarru taittaa laipat leikattuja reunoja pitkin. Puhtaat, suorat leikatut reunat ja tarkat kohokuviointileikkaukset pitävät taivutuskulmat toistettavina.
Leikatut ja muotoillut osat yhdistetään kokoonpanoiksi. Tasaiset reunat ja reikien paikat pitävät hitsauskiinnikkeet yksinkertaisina.
Kiillotus ja pinnoitus viimeistelevät kokoonpanon. Typellä leikattu ruostumaton teräs siirtyy usein suoraan viimeistelyyn ilman reunojen puhdistusta.
Näiden asemien hankinta yhdeltä toimittajalta pitää vastuun toleransseista yhdessä paikassa. Tasoituskoneet ja jarrupuristimet ovat yleisimmät uuden laserin hankinnat.
 Mukautettu metallilevyn tasoituskone Rullatasoituskone, joka palauttaa vääntyneiden levyjen tasaisuuden, yleinen ostoskumppani, kun laseria lisätään peltilinjaan. Näytä tuote →
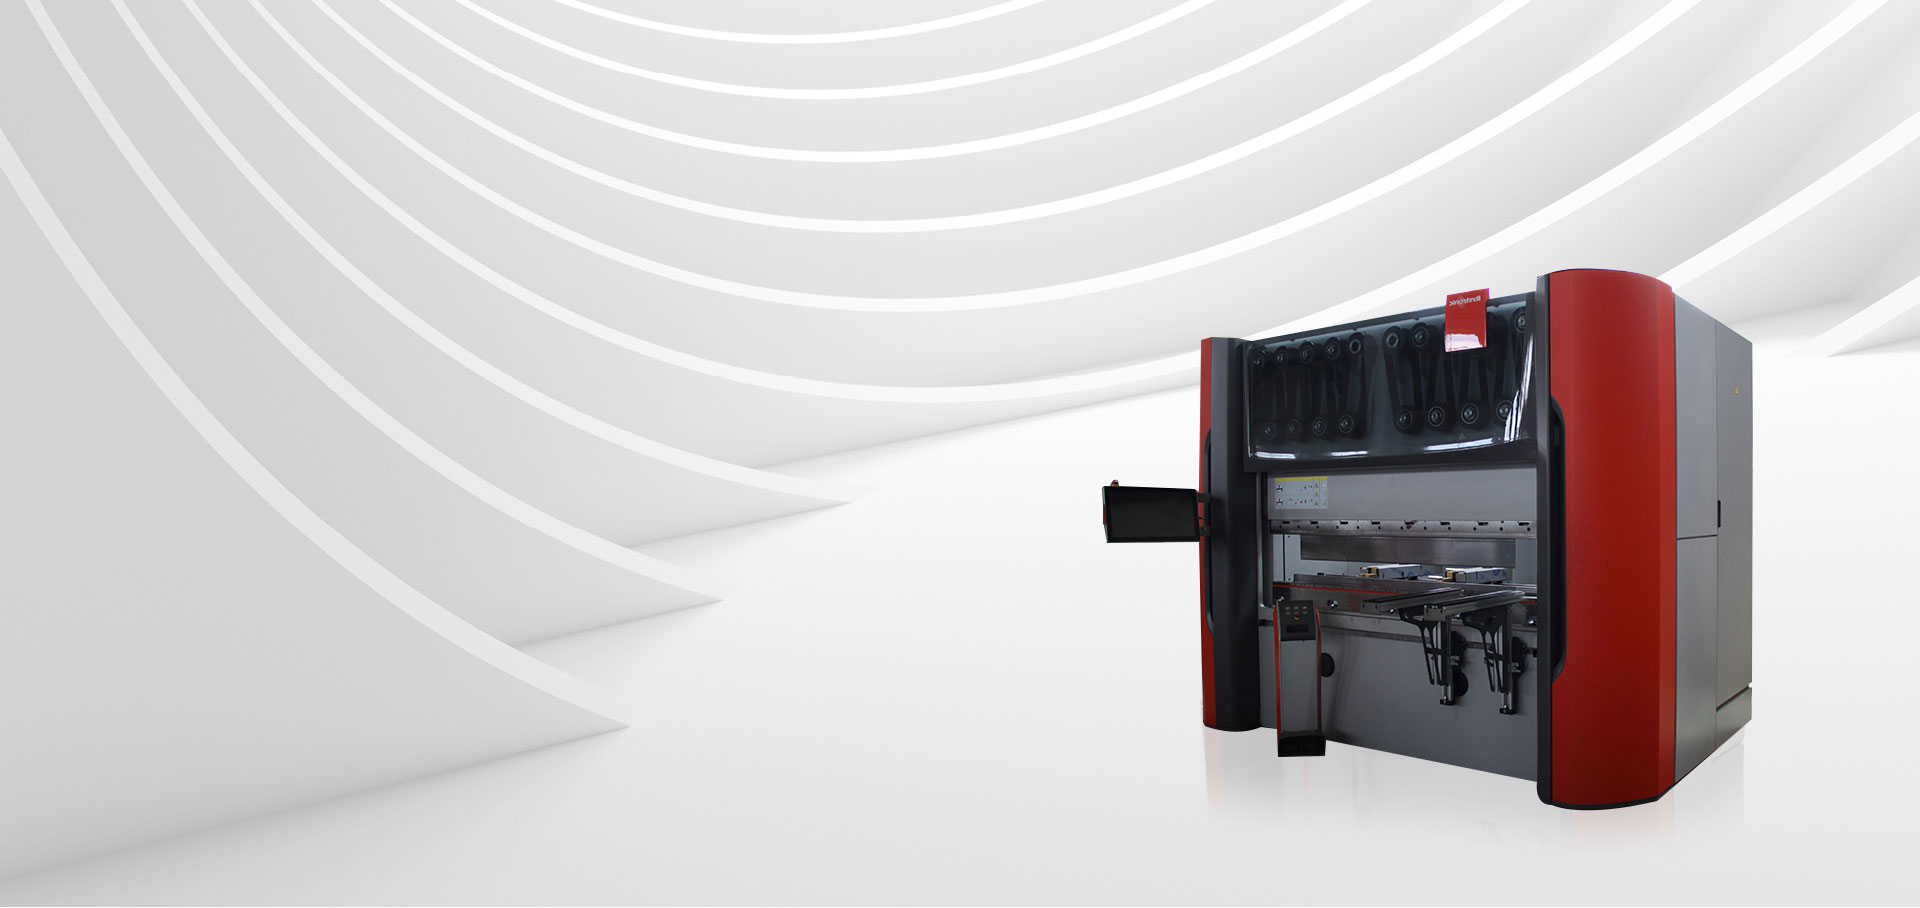
 CNC-taivutuskoneet ja jarrupuristimet TRUMPF:n, Salvagninin ja Bystronicin CNC-puristimet ja taivutuskeskukset, jotka muodostavat laserleikatut aihiot valmiiksi kulmiksi ja muotoiksi. Näytä tuote →
Datasheets rakentaa suosikkeja; testileikkaukset tekevät sopimuksia. Ennen kuin allekirjoitat ostosopimuksen, kysy:
Jos volyymit eivät vielä oikeuta koneeseen, sama ominaisuus on saatavilla palveluna. Piirustusten lähettäminen ja valmiiden osien ostaminen, leikattu, taivutettu, hitsattu ja pinnoitettu, on yleinen ensimmäinen askel ennen pääoman sitomista. räätälöity valmistuspalvelu toimii juuri tällä tavalla asiakkaan piirustuksista tarkastettuihin valmiisiin osiin.
Minkä paksuisen metallilevyn laserleikkauskoneen voi käsitellä?
Se riippuu tehosta. Yleisohjeena on, että 1,5 kW kattaa pehmeän teräksen noin 6 mm:iin asti, 3 kW - noin 10 mm, 6 kW - noin 16 mm ja 12 kW luokan koneet yli 25 mm:iin. Ruostumattoman ja alumiinin kapasiteetit ovat pienemmät ja toimivat yleensä typellä.
Onko kuitulaser parempi kuin CO2 ohutlevylle?
Uusissa hankinnoissa kuitu on käytännöllinen ratkaisu lähes kaikkiin levytöihin: suurempi sähkötehokkuus, vähemmän huoltoa ja parempia tuloksia heijastavilla metalleilla. CO2 säilyy pääasiassa vanhemmissa asennuksissa ja muutamissa erikoissovelluksissa.
Mitä tiedostomuotoa kone tarvitsee?
Litteät 2D-profiilit, yleisimmin DXF- tai DWG-tiedostot, jotka on viety CAD-järjestelmästäsi. Nesting-ohjelmisto järjestää profiilit arkille ja luo leikkausohjelman.
Voinko tilata osia koneen ostamisen sijaan?
Kyllä. Lähetä piirustukset ja materiaalitiedot, pyydä tarjous ja tilaa valmiita aihioita tai kokonaisia kokoonpanoja. Monet kaupat vahvistavat kysynnän tällä tavalla ennen laitteiden ostamista.

 +86-13771171111 +86-13338110517